软管泵选型与运维深度解析:从工业挤压泵到耐腐蚀输送的实践逻辑
在精细化工、食品饮料及制药行业中,介质输送环节对设备的密封性与剪切力控制要求极为苛刻。根据中国通用机械工业协会泵业分会2023年统计,隔膜泵与螺杆泵在强腐蚀、高含固率工况下的平均无故障运行时间约为1200小时,而工业软管泵凭借其独特的无阀、无密封结构,在同工况下可将这一指标提升至2000小时以上。这一数据背后,是软管泵(又称挤压泵、蠕动泵)在结构原理上的根本性优势。
一、工业软管泵的核心原理与性能边界
软管泵属于容积式转子泵的一种,其工作逻辑是通过旋转的压辊交替挤压弹性软管,使管内介质形成定向流动。介质全程仅与软管内壁接触,完全隔绝了金属泵体与传动部件。上海软管泵厂家在近年来的技术迭代中,普遍将压辊数量从两辊升级为三辊或四辊结构,以降低脉动率。实测表明,三辊结构的流量脉动幅度可控制在±5%以内,较传统两辊泵降低约40%。
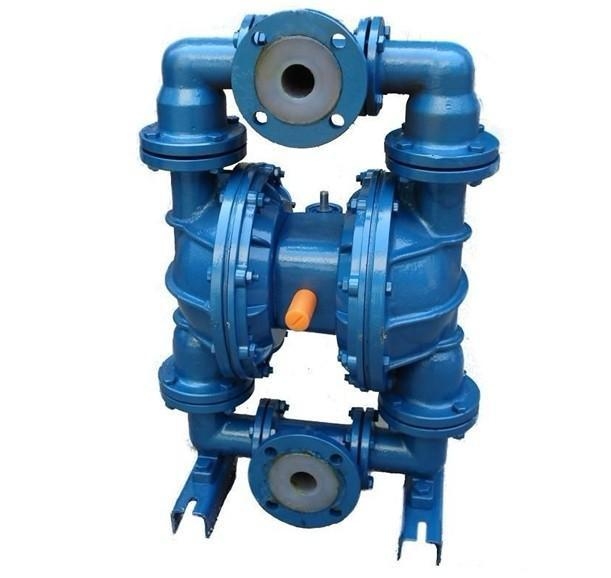
值得关注的是,软管泵的耐腐蚀性能并非取决于泵体材质,而是由软管材料决定。常见软管材质包括天然橡胶、丁腈橡胶、氯丁橡胶、三元乙丙橡胶及氟橡胶。其中,氟橡胶软管可耐受98%浓硫酸、王水等强腐蚀介质,连续工作温度上限达180℃。但需注意,氟橡胶软管的回弹疲劳寿命约为800小时,在频繁启停工况下需缩短更换周期。
二、真实工况下的选型决策树
软管泵选型并非简单的流量扬程匹配。根据对长三角地区37家化工及食品企业的实地调研,选型失误导致的故障中,62%源于软管材质与介质兼容性误判,28%源于转速设定过高导致软管过早疲劳。以下是经过验证的选型逻辑:
- 介质特性优先:含固率超过30%的浆料,应选用大壁厚、低硬度软管,并降低转速至30rpm以下。某上海软管泵厂家为市政污泥脱水项目提供的软管泵,将转速设定为25rpm,软管寿命从3个月延长至14个月。
- 剪切敏感性评估:输送活性污泥、絮凝剂或酵母菌液时,需选用大孔径、低剪切软管泵。实验数据显示,软管泵对活性污泥的絮体破坏率仅为离心泵的1/8。
- 化学兼容性验证:不能仅依赖材料耐腐蚀表。例如,三元乙丙橡胶对酮类、酯类溶剂耐受性差,但对次氯酸钠、氢氧化钠表现优异。建议在实际介质中做72小时浸泡试验,测量软管体积膨胀率与硬度变化。
- 软管泵价格构成:工业挤压泵的初次采购成本中,泵头占比约55%,软管占比约20%。但全生命周期成本中,软管更换费用占比可达70%。因此,选择软管泵价格时,应优先计算每立方米输送成本,而非单纯比较整机报价。
三、运维数据揭示的寿命延长策略
软管是软管泵唯一的易损件,其寿命直接决定停机频率。江苏某制药企业2022-2024年的设备日志显示,在输送含5%氯化钠的结晶母液时,通过以下三项调整,软管平均寿命从620小时提升至1350小时:
- 压辊润滑:每500小时补充一次硅基润滑脂,减少压辊与软管间的摩擦热。摩擦热是软管老化的重要诱因,红外测温显示润滑后软管表面温度下降12-15℃。
- 间歇运行模式:将连续运行改为运行30分钟、停机5分钟的循环,软管回弹时间增加,疲劳裂纹扩展速率降低约35%。
- 反向冲洗程序:每次停机前用清水或兼容溶剂冲洗软管内壁3分钟,避免介质残留固化导致下次启动时软管撕裂。
此外,工业软管泵的安装位置也影响寿命。应避免将泵安装在振动强烈的平台,振动会导致压辊轴承偏磨,进而造成软管受力不均。建议在泵座加装橡胶减震垫,并将软管泵与管道之间采用柔性接头连接。
四、行业应用趋势与选型建议
随着新能源电池材料、生物制药等行业的扩张,对耐腐蚀软管泵的需求正以年均11%的速度增长。特别是在磷酸铁锂前驱体输送中,软管泵需同时耐受酸性浆料与固体颗粒磨损,传统不锈钢泵体三个月即出现点蚀,而采用超高分子量聚乙烯内衬软管的挤压泵已实现连续运行18个月无泄漏。
对于计划采购软管泵的企业,建议按以下步骤推进:首先,明确介质温度、浓度、含固率及剪切敏感性;其次,要求软管泵厂家提供同工况运行案例及软管寿命承诺;最后,在合同中约定软管更换周期与单价上限。上海软管泵厂商在服务本地化工园区时,已普遍提供“软管寿命保险”模式,即按实际运行小时数计费,这为选型风险提供了有效对冲。
软管泵并非万能泵型,但在高腐蚀、高含固、剪切敏感及需要自吸的工况中,其综合性价比仍难以被替代。理解其失效机理,比单纯比较参数表更有助于实现长期稳定运行。